


Как да спрем оголването на резбата на винтовете и цепенето на твърдата дървесина в структурните рамки
Ако някога сте се натоварили тежко винт за затягане в изсушена дървесина от твърда дървесина. Възможно е напрежението да се разпадне по средата на въртящия момент. Може да има рязко щракване, само за да се установи, че дървото се е разцепило по дължина на влакната си. Всеки, който работи по тежки дървени рамкови конструкции, понася големи загуби от тези два проблема.
Оголването на резбата кара винта да се върти безполезно в прекалено голям или ожулван отвор, предлагайки нулева сила на затягане. Разцепването на дървения материал превръща структурната връзка в козметична, често изискваща сестрински греди или прекалено големи скоби, за да се премине проверката. Тези проблеми не са маловажни за големи терасовидни рамки или многоетажни дървени конструкции: те не само водят до значителна преработка и увеличени разходи за материали, но понякога могат да доведат до неуспех на носещите връзки на тестовете за опъване.
Често срещано погрешно схващане е, че дървото е твърде твърдо или че въртящият момент на отвертката е твърде голям. За големи терасовидни рамки или многоетажни дървени конструкции тези проблеми не са маловажни: те не само водят до значителна преработка и увеличени разходи за материали, но понякога дори могат да доведат до неуспех на носещите връзки при тестове за опъване.
Защо обикновените винтове за дървесина оголват и цепят твърда дървесина?
Пренаселената стандартна стъпка на резбата причинява цепене на дървесината.
Въз основа на дизайна на машинните болтове, стандартните винтове за лаг обикновено имат относително фина стъпка на резбата. В плътни твърди дървесини като дъб, ипе или обработен южен жълт бор, плътно разположените резби не могат ефективно да изместят дървесните влакна. Вместо да изрязва чиста пътека, винтът компресира дървото странично. С увеличаването на налягането, влакната се разпадат, което води до разцепване по пилотния отвор и ръба.
В същото време, уплътненият дървесен прах и влакна се захващат между резбите, което увеличава триенето експоненциално. Операторът прилага по-голям въртящ момент, тъй като отвертката се затруднява да се завърти, и или резбата разкъсва отвора, или главата на винта се срязва.
Неправилно нанесена термична обработка, довела до отстраняване на конеца.
Твърдостта на винтовете с лаг зависи изцяло от технологията за термична обработка. Евтините обикновени винтове с лаг имат два екстремни проблема с контрола на твърдостта: прекомерната твърдост при закаляване прави тялото на винта крехко и твърдо, което предотвратява леката деформация на зъбите на резбата по време на затягане с висок въртящ момент. Това води до директно износване и приплъзване с дървесни влакна, образувайки оголване на резбата. Недогрятите винтове с ниска твърдост, от друга страна, имат недостатъчна твърдост и зъбите на резбата се деформират и срутват под натоварване, губейки заключваща сила.
Правилно проектираният винт за структурно затягане използва закалена сърцевина с леко темперирана повърхност, за да балансира задържането на резбата и отделянето на стружката.
Неразумната структура на дръжката води до дългосрочна структурна повреда.
Много обикновени винтове за дървени винтове са проектирани с неправилни удебелени гладки стебла. Диаметърът на гладкото стебло е много по-голям от резбованото сечение, което кара напрежението да се концентрира в основата на преходната зона на резбата. При излагане на дългосрочни вибрации на вятъра, температурни колебания и структурни натоварвания, в основата на резбата се появяват пукнатини от умора на напрежението, което води до счупване на винта. В рамките на 1-2 години употреба тази скрита опасност постепенно ще се повреди, създавайки значителни рискове за безопасността на дървените конструкции.
Винтове за конструкционни дъски Sinsun – дизайн, съобразен с тежка дървесина
Sinsun се справя с двете точки на повреда чрез оптимизация на геометрията на резбата и контролирана термична обработка, вместо просто чрез увеличаване на класа на стоманата.
По-широка стъпка на резбата с вграден канал за стружка
Нашите структурни винтове за лаг имат по-едра стъпка на резбата в сравнение с обикновените крепежни елементи. По-широкото разстояние създава дефиниран път за облекчаване на дървените стърготини и прах по време на завинтване. Това намалява страничното налягане вътре в пилотния отвор с близо 40% при твърда дървесина с висока плътност. Резултатът: чисто зацепване с резбата без ефекта на заклинване, който причинява разцепване.
Освен това, страничните ръбове на резбата са нарязани под малко по-остър ъгъл, за да се срязват дървесните влакна, вместо да се смачкват – детайл, който прави видима разлика при декингите от ipe и cumaru.
Контролирана твърдост за издръжливост
Прилагаме процес на индукционно закаляване, който е насочен към корените на резбата, като същевременно поддържа якост на сърцевината от приблизително HRC 32–36 на повърхностния слой. Това осигурява:
- Достатъчна якост на срязване за равномерно рязане на плътна дървесина.
- Достатъчна пластичност, за да поеме моментни пикове на въртящия момент без деформация на резбата
- Устойчивост на умора при циклично натоварване (напр. експлоатационни товари на палубата)
Вариации на продукта за специфични среди
Ние сегментираме нашата гама от винтове за затягане, за да отговаря на реалните условия на експозиция, а не само на произволни имена на покрития.
Винтове за конструкционно затягане Sinsun (сърцевина) – черно е-покритие / черен оксид
Нашата структурна линия е предназначена за вътрешни носещи дървени рамки, конструкции от слепена ламинирана дървесина (глулам), греди и тежки дървени връзки, където излагането на влага е минимално. Черно ECoat, тънко, равномерно покритие, устойчив на ръжда по време на експлоатационния живот на продукта на закрито, без да добавя прекомерна дебелина към резбата. Ако стойността на въртящия момент остане постоянна, винтът ще се завинти плавно в направляващия отвор и ще се настани напълно без заклинване.
Винтове за тежкотоварни палубни облицовки – горещо поцинковани (HDG)
Това е винтове за тежкотоварни палубни облицовки За употреба върху външни тераси, перголи и дървени елементи, които са в контакт със земята. Има здраво горещо поцинковано покритие, което осигурява отлична устойчивост на корозия срещу дъждовна вода, почвена влага и сезонна влажност. HDG слоят е по-дебел от галванично поцинкования, което го прави идеален за обработена под налягане дървесина, съдържаща корозивни химикали. Покритието има и матово сиво покритие, което съответства на третираната дървесина за видими повърхности на терасите.
Поцинковани винтове за уши – ярък цинк
Ние също така предоставяме винтове за закъснение на очите с ярко цинково галванично покритие за окачени надземни товари и приложения с кабелни укрепвания. Очната глава е подходяща за въжета, кабели или обтегачи, а дизайнът на резбата е същият като в нашата конструктивна серия за надеждно задържане в надземни дървени конструкции. Те са само за опъново натоварване. За динамични или странични натоварвания се консултирайте със строителен инженер, за да проверите размера на окото и захващането на резбата. Този вариант не е директен заместител на конструктивните болтове в първичната конструкция, но е полезен аксесоар в укрепващите системи.
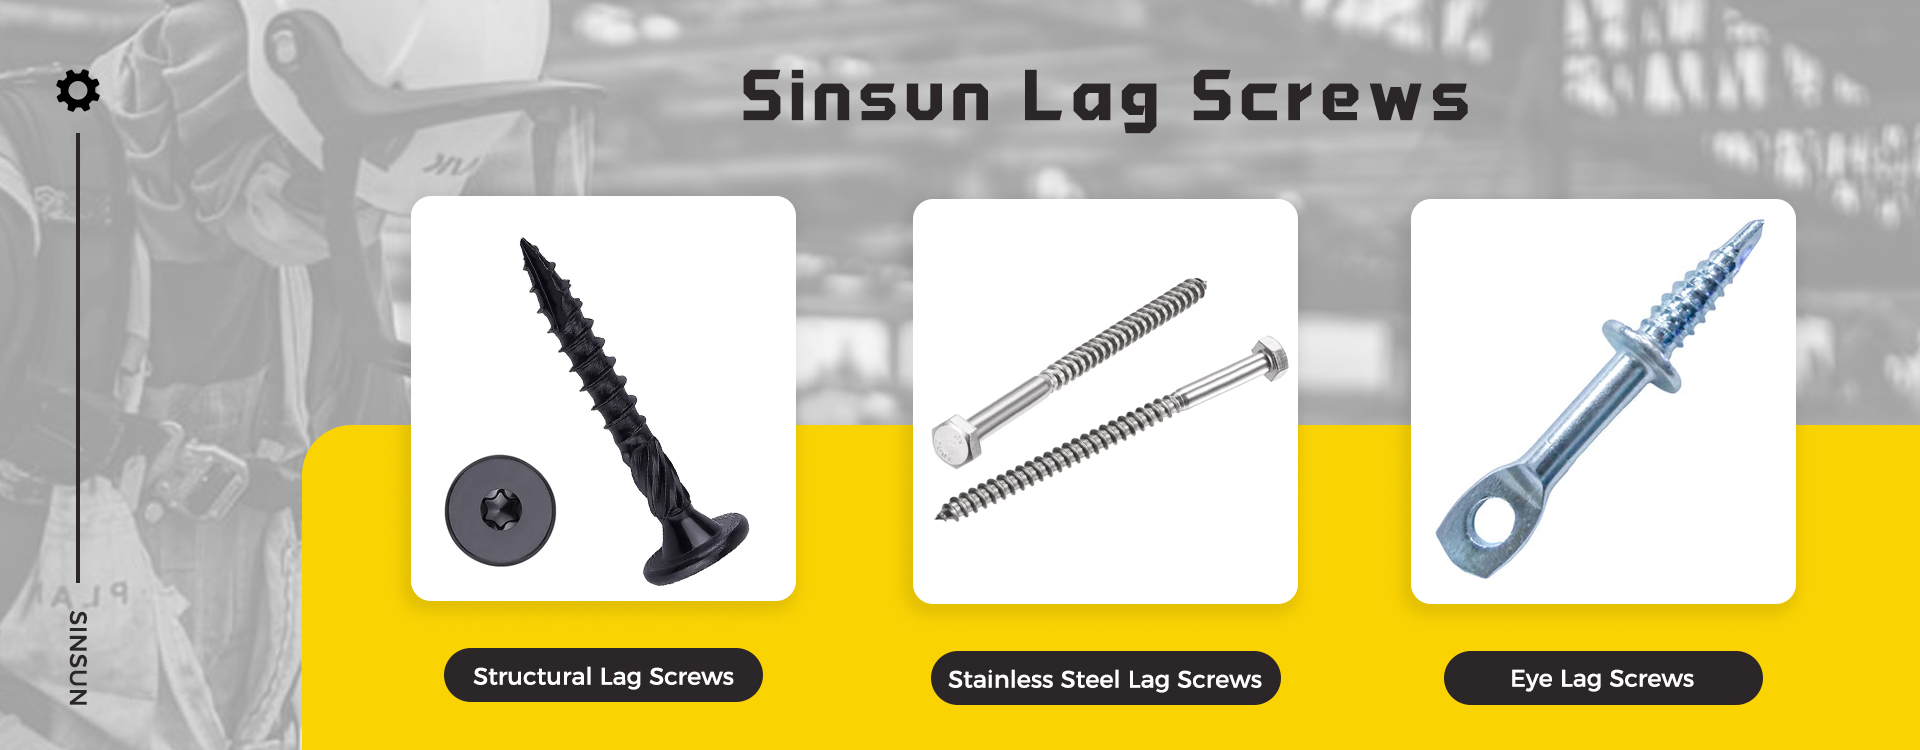
Таблица със спецификации и референтни въртящи моменти – Модели за конструкции и палуби
Тази таблица се отнася само за винтове за структурни лаги Sinsun и винтове за тежкотоварни лаги за палуби.
| Размер на винта (диаметър) | Диаметър на опашката (мм) | Препоръчителни видове дървесина | Препоръчителен въртящ момент на затягане (Nm) | Налични покрития |
| 1/4" (6,35 мм) | 4 | Мека дървесина, бор, кедър | 10–14 | Е-покритие, HDG, 304 |
| 5/16" (7,94 мм) | 5 | Смърч, ела, светла твърда дървесина | 20–27 | Е-покритие, HDG, 304, 316 |
| 3/8" (9,53 мм) | 6 | Дъб, ipe, обработен SYP | 34–41 | Е-покритие, HDG, 304 |
| 1/2" (12,7 мм) | 8 | Плътна твърда дървесина, греди от лепенка | 68–81 | ХДГ, 304, 316 |
| 5/8" (15,9 мм) | 10 | Тежка конструкционна дървесина (основа на колона) | 108–135 | Само HDG |
Стойностите на въртящия момент са за правилния диаметър на пилотния отвор (вижте бележките за монтаж по-долу). За варианти от неръждаема стомана, намалете въртящия момент с 10–15% поради риск от износване на резбите.
Процес на монтаж на тежкотоварни дървени конструкции - избягване на преработка
Нестандартизираният монтаж е една от основните причини за повреда на винтовете с изоставане, дори при висококачествени конструкционни продукти.
Следват стъпките за монтаж на структурни крепежни елементи в съответствие с ASTM A394 и Северноамериканския кодекс за дървени конструкции. За да предотвратим цепене на дървото, оголени резби и недостатъчна сила на затягане, сме установили ясни количествени стандарти за всяка операция.
→ Стъпка 1: Пробийте стандартни пилотни отвори. Предварителното пробиване на пилотни отвори е необходимо при монтаж в твърда дървесина или при използване на винтове с квадратна глава с голям диаметър. При твърда дървесина диаметърът на пилотния отвор не трябва да надвишава 75% от диаметъра на винта, за да се сведе до минимум напрежението на натиск. За да се сведе до минимум напрежението на натиск в твърда дървесина, диаметърът на пилотния отвор не трябва да надвишава 75% от диаметъра на винта. Дълбочината на пробития отвор трябва да бъде с 3–5 мм по-дълбока от дълбочината на вграждане на винта, за да се осигури място за долната част на резбата и да се предотврати разцепване на дървото, причинено от натиск в горната част.
→Стъпка 2: Регулирайте параметрите на закрепване по подходящ начин. Използвайте електрическа или пневматична бормашина с висок въртящ момент и ниска скорост, като ограничите скоростта до ≤250 об/мин. Високите скорости могат да причинят триене при висока температура, което води до силно износване на страничните части на резбата. Това може да доведе до оголване на резбата и повреда, преди болтът да е напълно затегнат. Включете инструмента в режим на постоянен въртящ момент, за да предотвратите моментни ударни натоварвания.
→Стъпка 3: Стандартизиране на процедурите за затягане с въртящ момент. Затегнете болта равномерно и последователно. Не го спирайте и не го удряйте силно. Когато главата на болта е наравно с дървената повърхност, спрете. При монтаж спазвайте стойностите на въртящия момент, дадени в таблицата. Прекомерното затягане може да смачка страничните повърхности на резбата и да причини скрито приплъзване на резбата. Ако въртящият момент не е достатъчен, структурните съединения ще бъдат хлабави и няма да поемат необходимите натоварвания.
→Стъпка 4: Разположение със стандартизирано разстояние и разстояние от ръба. За външни носещи дървени рамки и ветроустойчиви конструкции, разстоянието между винтовете за монтаж трябва да е в съответствие с местните норми за натоварване от вятър в сградите. Минималното разстояние от ръба от центъра на винта до ръба на дървения материал е 100 мм, което помага за разпределяне на напрежението от ръба и предотвратяване на напукване на дървения материал по ръба. За да се подобри общата структурна стабилност на многослойни, насложени дървени конструкции, се използва метод на шахматен монтаж.
Търговия на едро на едро и персонализирани поддържащи услуги
Sinsun Hardware е професионален производител на структурни крепежни елементи, който се занимава с научноизследователска и развойна дейност и масово производство на висококачествени винтове за тежки дървени конструкции. Поддържаме пълна наличност на склад за всички популярни спецификации на структурни винтове за лаги, винтове за лаги за тераси и винтове за лаги от неръждаема стомана, което ни позволява бързо да реагираме на поръчки за големи проекти и спешни инженерни нужди. Върху всяка партида продукти се провеждат няколко стандартизирани термични обработки и строги тестове за производителност, за да се гарантира тяхната якост на опън, устойчивост на усукване и устойчивост на корозия.
Нашата компания е уникална сред доставчиците на крепежни елементи, които предлагат само единични продукти. Услугите, които предоставяме, намаляват разходите за снабдяване, гарантират качеството на проекта и опростяват процедурите за инженерно скачване за глобални търговци на едро на обков, изпълнители на дървени инженерни услуги и производители на сглобяеми дървени конструкции.
- Производство по поръчка на OEM и ODM: Предоставяме услуги за лазерно маркиране на лого за персонализиране на марката, както и поддръжка на персонализирана стъпка на резбата, дължина на тялото, тип глава на винта и повърхностно покритие.
- Пълна официална документация за инспекция: протокол от фабрични механични изпитвания, данни от изпитвания за устойчивост на въртящ момент, сертификат за якост на опън, протокол от изпитване със солен спрей, подкрепа за преглед на квалификацията за участие в търга за проекти и проверка за трансгранично митническо освобождаване.
- Гъвкави LCL контейнерни превози: Поддържаме смесени пратки на винтове с квадратна глава, винтове за дърво, строителни пирони, стенни анкери и други крепежни елементи, като по този начин ефективно намаляваме общите разходи за морски превоз и опростяваме управлението на покупките на едро.
- Професионална техническа следпродажбена поддръжка: Нашият инженерен екип предоставя безплатни предварителни насоки за съчетаване на основите, технически консултации за монтаж на място и услуги за решаване на проблеми след продажбата, като помага на клиентите да избегнат рисковете от повреда на крепежните елементи и да подобрят качеството на строителството на проекта.
Нуждаете се от съвпадение на размерите за следващия си дървен проект?
Независимо дали се нуждаете от конвенционална доставка на едро на стандартни винтове за закрепване, крепежни елементи със специални спецификации или професионална консултация за решения за структурно закрепване на тежки дървени проекти, можете да се свържете с професионалния екип на Sinsun Hardware по всяко време. Ние ще ви предоставим точно съпоставяне на параметрите, конкурентна оферта на едро и цялостна техническа поддръжка за вашите строителни проекти.
Изпратете ни имейл на: [info@sinsunscrew.com] или използвайте формата за контакт по-долу.


